一、切削液废水来源
钻削液废气例如呈现于不锈钢工艺领域,例如:
- 切削加工:如车削、铣削、钻孔等过程中产生的冷却润滑液废液。
- 磨削加工:如轴承、齿轮等精密部件的研磨工序,产生含油和金属颗粒的废液。
- 清洗工序:加工后工件清洗产生的低浓度含油废水。
- 设备维护:机床润滑油泄漏或切削液更换后的残留废液。
二、切削液废水成分
车削液工业废水化学成分缜密,最主要的涵盖:
- 有机物:矿物油、乳化剂、表面活性剂、防锈剂、杀菌剂等,COD浓度通常达20,000–30,000 mg/L。
- 油类物质:油基切削液含矿物油(石油类浓度约1,000 mg/L),水基切削液含乳化油。
- 悬浮物:金属碎屑、磨屑粉末等,粒径从微米级到胶体状。
- 其他污染物:重金属离子(如铁、锌)、磷酸盐、氮化物等。
三、切削液废水处理案例
案例1:机械加工厂(水基切削液)
- 水质特点:COD 20,000+ mg/L,石油类1,000 mg/L。
- 处理流程:
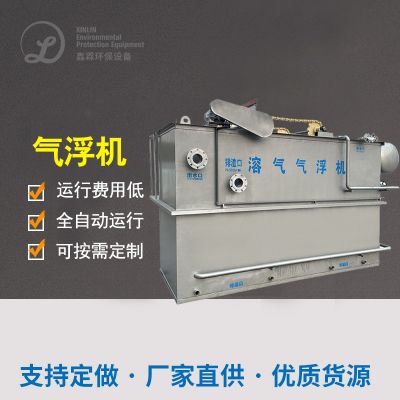
① 预处理:隔油调节池+混凝气浮法(去除90%油类);
② 生化处理:水解酸化(提高可生化性)+好氧生物处理;
③ 结果:出水COD<150 mg/L,达标排放。
案例2:高难度乳化液废水
- 水质特点:COD>30,000 mg/L,可生化性极差。
- 处理流程:
① 高级氧化:羟基自由基(HO·)氧化分解难降解有机物;
② 强化生化:组合厌氧+好氧工艺;
③ 结果:实现有机物矿化(生成CO₂、水、无机盐)。
其他技术应用
- 油基切削液再生:加热去除水分→沉淀过滤→补充添加剂→循环使用。
四、切削液废水处理难点
- 高浓度与稳定性:COD值高且乳化程度高,传统物化法难以破乳。
- 可生化性差:含大量难降解有机物(如防锈剂、杀菌剂),需依赖高级氧化预处理。
- 成分复杂:不同切削液配方差异大,需针对性设计处理工艺。
- 二次污染风险:蒸发浓缩法可能产生挥发性有机物,膜处理易堵塞。
- 成本问题:委外处理费用高达2,000–5,000元/吨,企业需平衡经济性与环保要求。
总结
切割液废水净化处理新工艺需运用“化学预净化处理+生物化学/高硫化反应”女子组合新工艺,明显真实案例可关联性。其实应用软件中需联系饮用水特殊性(油基/水基、COD含量)进行破乳剂、气浮、电解法硫化反应等的技术,并的关注总成本与三次破坏控制。

 扫一扫添加微信