鑫霖环保
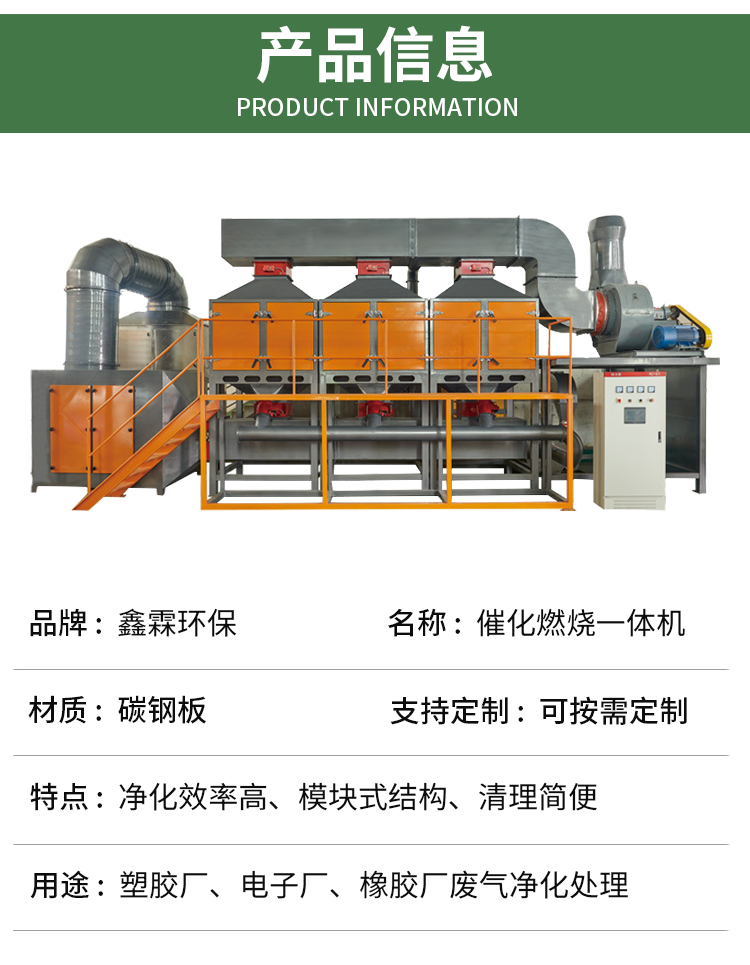
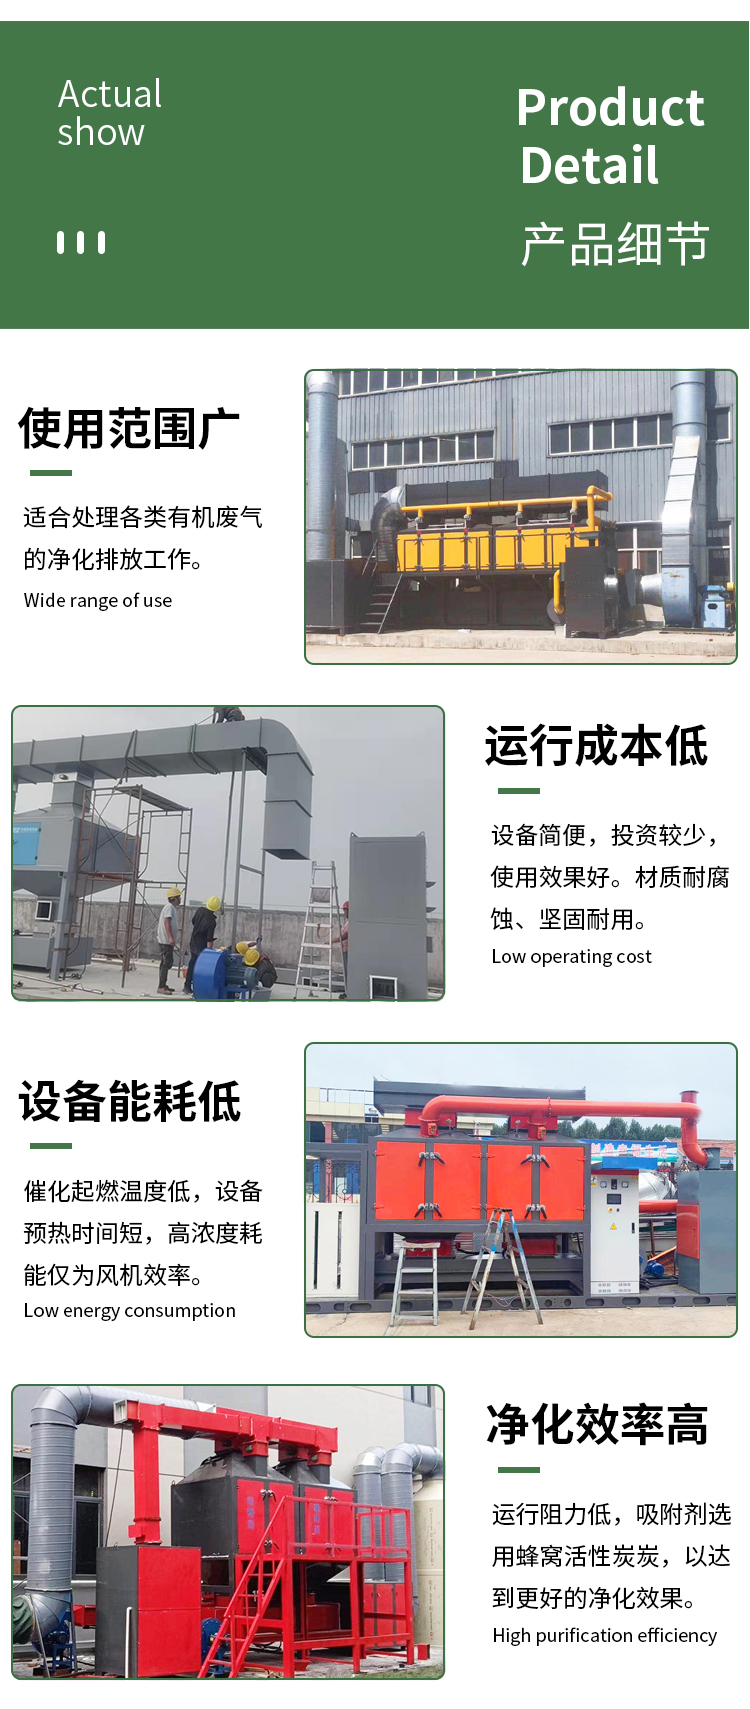
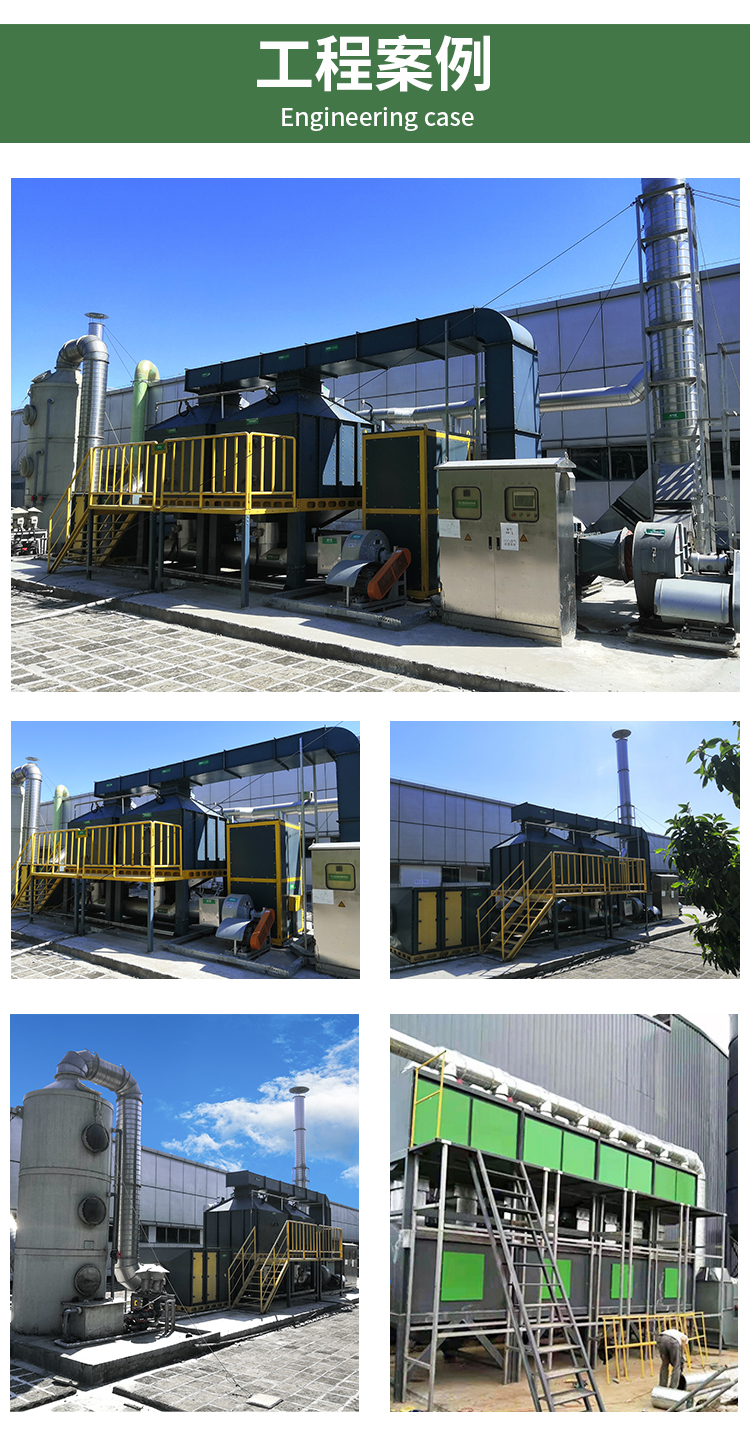
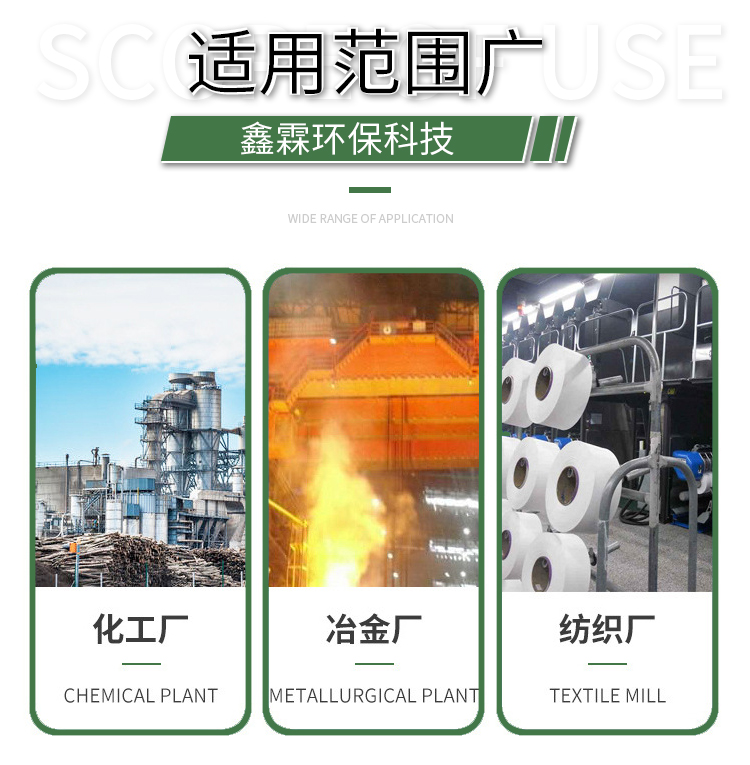
催化燃烧设备介绍
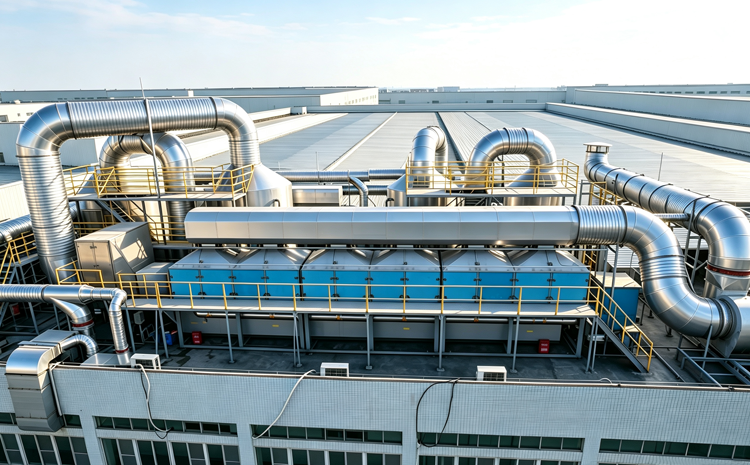
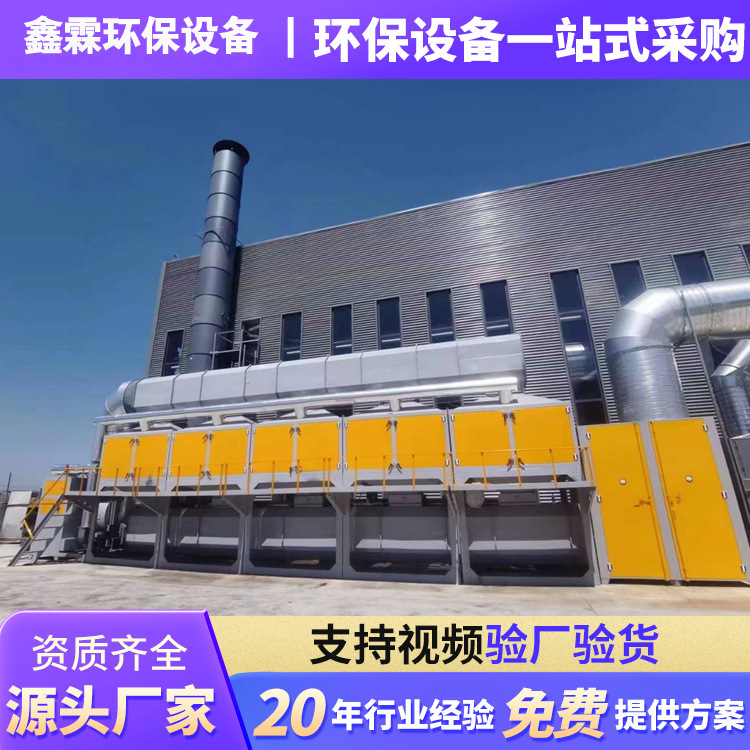
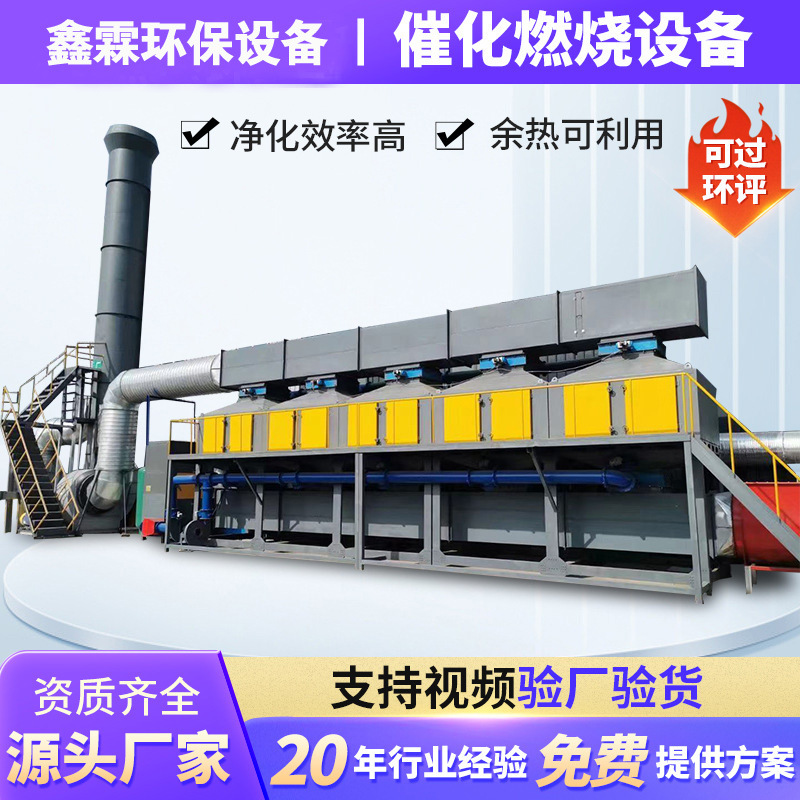
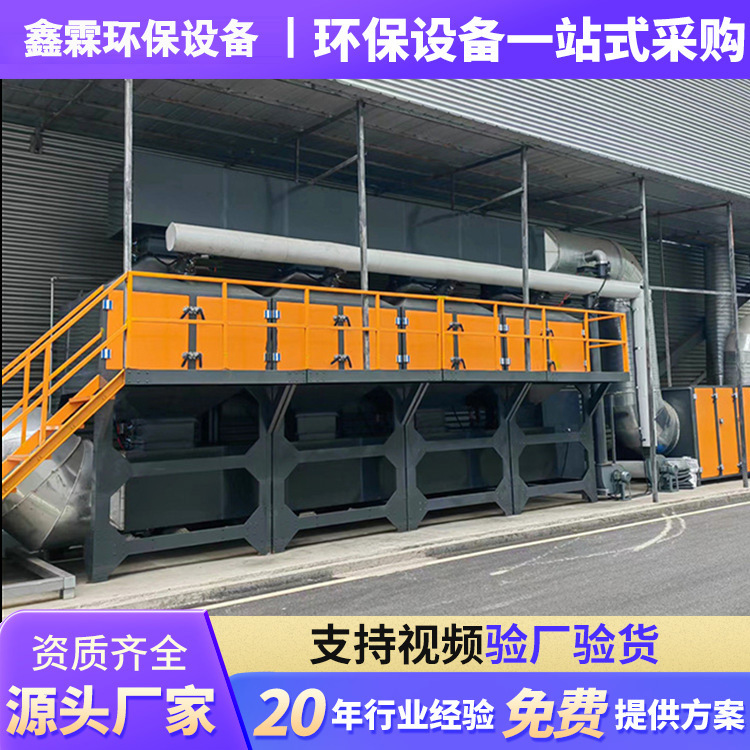
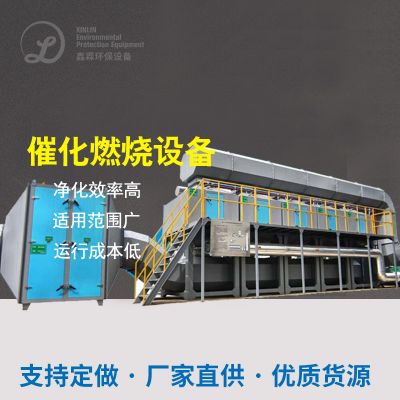
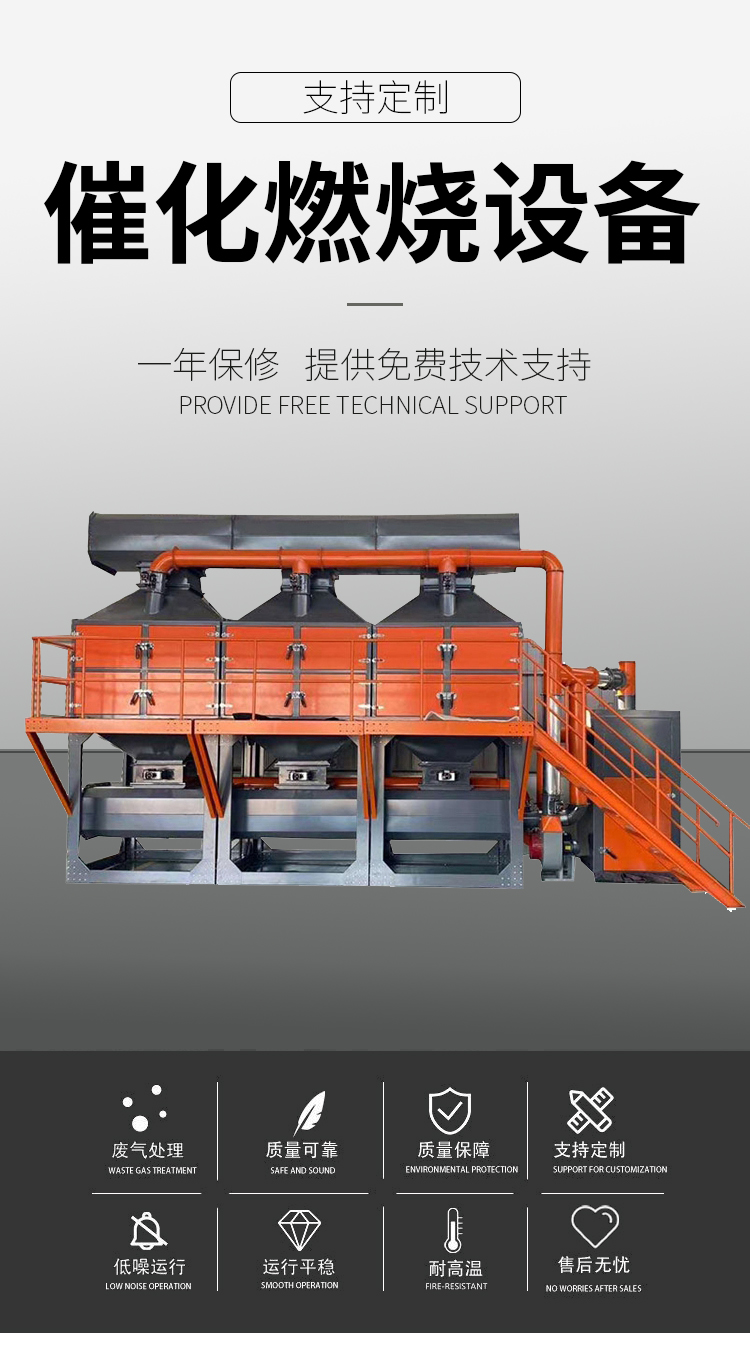
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
巧妙巧妙气体物隶属于可燃挥发掉性巧妙物,正常值油火点燃必须 650‑850℃常温;机械机器原机铂、钯黄金材料催化反应被被氧化剂,大幅度降低电学不良反应滋养能,巧妙气体物只需升温至 250‑350℃时需在催化反应被被氧化剂表皮完毕被被氧化葡萄糖被氧化。 巧妙气体物含量达到后,被被氧化发生的余热行自给热力,机械机器电升温手动取缔,进行爆炸开机运行、低高耗能工做。
二、整套设备结构组成
1. 预处理系统
干试滤芯过滤器器器、除雾器、阻火器,滤芯过滤器器漆雾、焊接烟尘、油滴、湿气,以避免粉末物不通、遍及溶剂的作用剂,产生溶剂的作用剂亚硝酸盐中毒损坏;阻火器阻拦回火,服务机床安全管理。
2. 余热换热系统
立式 / 管壳式热交换器,进行烧燃在这之后的高热无尘室有机排放物治理加温低溫待处置有机排放物治理,余热收废率相当于 90%,大面积的才能减少调温电量。
3. 辅助加热单元
电烧水管为主导,关机回温、废水氧浓度减低时一键供暖,把废水回温至催化氧化剂起燃热度。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
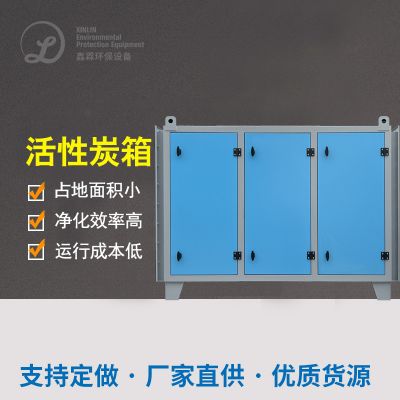
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
的废液征集→自吸式过虑除杂→板换器降低温度降低温度→电供暖补温至不起作用体温→崔化反应床脱色拆分→低温卫生实验室气体进去板换器降低温度新来的废液→焦炉煤气降低温度后烟窗符合标准尾气排放标准; 崔化生物炭物理吸附合一机载荷:大量稀的废液先崔化生物炭物理吸附物理吸附呈现饱和状态 → 制热脱附提液浓度高值的废液 → 超出崔化反应助燃室拆分加工 → 余热收旧供求关系崔化生物炭物理吸附脱附重复。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
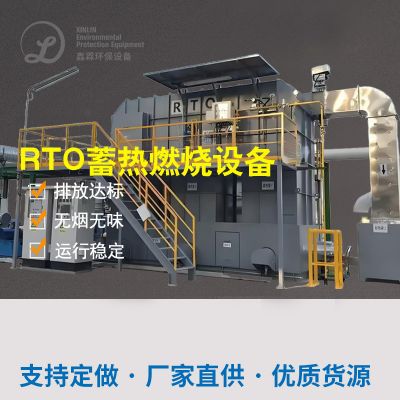
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
很广于各样形成巧妙烟粉尘的工作处理厂: 涂漆表面处理、进行印刷吸塑油、再生胶注塑机、丝包线工作处理、五金螺丝 CNC、具有热熔胶、食品原料工作处理、生物制药化工新材料、家居喷漆、再生胶石油沥青、主轴电镀厂区烟粉尘生态环境治理等该行业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信